Artykuł sponsorowany
Jak odczytać pomiary twardej powłoki anodowej, zanim detal trafi do produkcji seryjnej
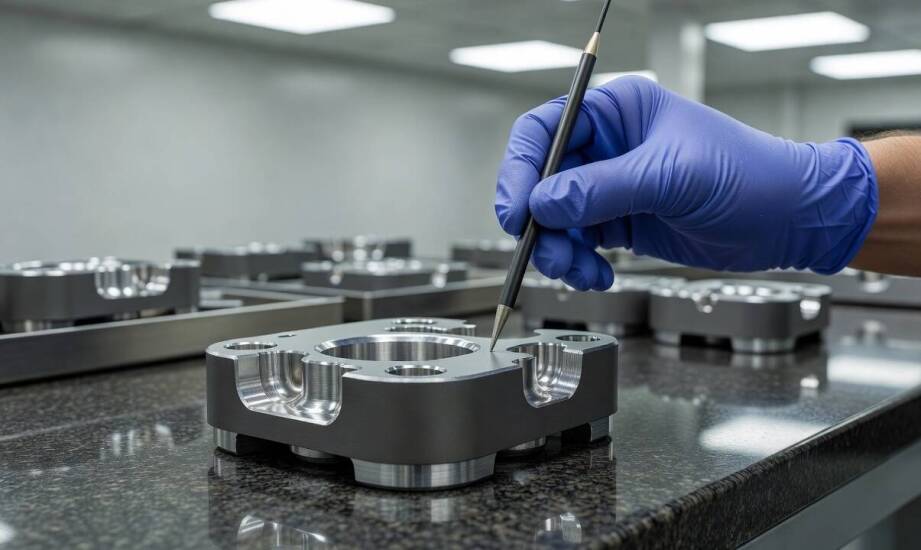
Próbka detalu z aluminium po procesie utleniania często prezentuje się nienagannie pod względem wizualnym. Powierzchnia jest równa, kolor jednolity, a na krawędziach nie widać żadnych niepokojących przebarwień ani ubytków. Sama wizualna weryfikacja nie pozwala ocenić, czy dany element spełni surowe wymagania wytrzymałościowe i wymiarowe. Detale trafiają do montażu w maszynach przemysłowych, systemach lotniczych lub zaawansowanych urządzeniach energetycznych pracujących pod dużym obciążeniem. Elementy te wymagają precyzyjnego potwierdzenia właściwości mechanicznych przed wypuszczeniem pełnej partii. Brak rzetelnych pomiarów na etapie wdrażania produkcji seryjnej stwarza ogromne ryzyko przedwczesnego zużycia mechanizmów.
Przeczytaj również: Jakie są najczęstsze błędy przy aranżacji, które można uniknąć dzięki architektowi?
Jakie cechy powłoki anodowej podlegają weryfikacji przed produkcją seryjną?
Po przeprowadzeniu procesu utleniania podstawowe parametry badawcze obejmują grubość warstwy tlenkowej, twardość powierzchniową oraz równomierność rozłożenia materiału. Warstwa tlenkowa na aluminium ma z natury specyficzną, porowatą budowę mikroskopową. Głównym celem kontroli jakości jest potwierdzenie braku mikropęknięć i zachowanie odpowiedniej ciągłości zewnętrznej struktury elementu. Prawidłowo utworzona siatka mikroporów umożliwia późniejsze uszczelnienie powierzchni, natomiast faktyczne pęknięcia stanowią wady dyskwalifikujące detal z eksploatacji w trudnych warunkach.
Przeczytaj również: Rola biura edukacji narodowej w rozwoju usług wirtualnego biura
Według powszechnie stosowanych specyfikacji technologicznych i literatury materiałoznawczej, typowa grubość warstwy tlenkowej wynosi od 25 do 70 µm. W zastosowaniach o podwyższonym rygorze technicznym parametr ten ulega zwiększeniu, osiągając maksymalnie pułap 250 µm. Pomiary twardości, opierające się na wytycznych konstrukcyjnych dla danych branż, mieszczą się najczęściej w przedziale 380–550 HV w skali Vickersa. Równomierność przyrostu warstwy ma fundamentalne znaczenie, ponieważ lokalne odchylenia grubości bezpośrednio obniżają odporność na ścieranie w miejscach styku. Dokładne wymagania w tym zakresie określają rygorystyczne normy przemysłowe, takie jak zaktualizowana specyfikacja MIL-PRF-8625 Type III oraz międzynarodowy standard ISO 10074.
Przeczytaj również: Przykłady zastosowań dozowników wagowych w różnych sektorach przemysłu
Prawidłowo zaplanowane anodowanie twarde wymaga potwierdzenia parametrów powłoki za pomocą certyfikowanych narzędzi kontrolnych. Pomiar grubości wykonuje się powszechnie metodą prądów wirowych zgodnie z metodologią opisaną w normie ASTM B244. Rozwiązanie to pozwala na nieniszczącą weryfikację wielopunktową bezpośrednio na wyrobie gotowym. Laboratoria zlecają często dodatkowo badanie przekroju poprzecznego próbki z użyciem zaawansowanego mikroskopu. Badanie to dostarcza dokładnego obrazu struktury w głąb materiału i udowadnia brak obszarów osłabionych termicznie.
Dlaczego pojedynczy pomiar bywa niewystarczający w analizie przemysłowej?
Wynik pojedynczego pomiaru grubości nie daje pełnego obrazu technicznego, zwłaszcza gdy oceniany detal charakteryzuje się wysoce złożoną geometrią. Różne strefy obróbki mechanicznej oraz zastosowanie stopu aluminium o specyficznym składzie chemicznym mocno rzutują na odczyty z urządzeń pomiarowych. Elementy wyprodukowane ze stopów serii 6xxx przyjmują warstwę tlenkową w sposób zdecydowanie bardziej przewidywalny. Stopy typu 7075, ze względu na obecność domieszek innych metali, generują większe problemy ze stabilnością procesu budowy powłoki. Fizyka procesu utleniania wymusza specyficzny przyrost – ochronna powłoka rośnie w 50 procentach na zewnątrz i penetruje materiał w głąb również w 50 procentach. Krawędzie, ostre załamania i gwintowane otwory gromadzą zazwyczaj grubszą warstwę z powodu uwarunkowań związanych z rozkładem gęstości prądu elektrycznego.
Kluczową rolę dla ostatecznych parametrów odgrywa również właściwe przygotowanie podłoża w fazie wstępnej. Złożone procesy chemiczne, obejmujące odtłuszczanie, trawienie zasadowe i aktywację kwasową, bezpośrednio warunkują dobrą przyczepność tworzonej warstwy tlenkowej. Prawidłowy plan pomiarowy musi uwzględniać punkty referencyjne reprezentatywne dla wszystkich najważniejszych stref funkcjonalnych wyrobu. Częste rozbieżności między wynikami z laboratorium a zachowaniem elementu wynikają z odmiennych warunków w środowisku pracy. Przyspieszone badanie w komorze solnej symuluje obciążenie chemiczne, sprawdzając wytrzymałość korozyjną sięgającą według procedur testowych pułapu 1000–1500 godzin. Rzeczywista praca pod obciążeniem dynamicznym potrafi jednak natychmiast obnażyć ewentualne mankamenty strukturalne nieuchwycone w teście solnym.
Do rygorystycznych analiz właściwości pokryć galwanicznych w laboratoriach przemysłowych używa się spektrometrów typu X-Strata. Wykorzystują one technologię rentgenowską do bezpiecznej, nieniszczącej analizy grubości oraz określania bardzo dokładnego składu powłoki na metalowych detalach. Marka Elbit działająca w sektorze galwanotechnicznym wykonuje specjalistyczne powłoki dla producentów z branż wymagających powtarzalności. Spójna interpretacja pomiarów wymaga nałożenia wyników sprzętowych na informacje o konkretnej partii materiału roboczego i metodzie jego obróbki.
Analiza przydatności detalu z warstwą anodową opiera się na szerokim zestawie odczytów kontrolnych. Spójność zebranych danych ma w perspektywie długoterminowej znacznie większe znaczenie dla inżynierów niż pojedynczy wyśrubowany wynik. Zgodność wymiarowa, sprawdzona empirycznie twardość i precyzyjne pokrycie całej powierzchni elementu decydują o bezpieczeństwie maszyn. Kompleksowe podejście chroni przed przesyłaniem defektów do działów montażowych i zmniejsza ryzyko kosztownych przestojów w zakładach produkcyjnych.
Kategorie artykułów
Polecane artykuły

Jakie technologie wspierają projektowanie oczyszczalni ścieków?

Jak tajemniczy klient wspiera rozwój standardów obsługi w sektorze usługowym?

Sól przemysłowa – jakie ma właściwości higroskopijne i jak to wpływa na transport?
